钢花管加工
从毛管到成品钢花管的完整工序
钢花管又称注浆花管、管棚花管,核心在于管壁按一定间距和角度开设注浆孔,并配合锥头、连接套、止浆塞等附件加工。以下为本站可承接的加工项目。
管壁钻孔加工
按梅花形或矩形布孔,孔径φ5–φ12mm,孔距150–300mm可调。采用数控钻床定位,保证孔位均匀、毛刺清理干净,避免注浆时堵塞。
缩尖与锥头成型
管端加热缩尖或焊接锥头,便于钢花管在跟管钻进或直接打入地层时减少阻力。缩尖长度80–150mm,锥度按设计要求加工。
连接套丝与接长
管端车丝或焊接连接套,实现多节钢花管现场快速接长。螺纹规格支持R780跟管套管配套,确保连接同心度和抗拉强度。
注浆附件配套
配套加工止浆塞、注浆管接头、封孔盖等附件。可按项目要求提供整套钢花管注浆系统组件,减少现场二次加工。
钢花管定制生产五步走
从图纸确认到成品交付,每一步都有专人质检,确保钢花管满足隧道、边坡、基坑等不同工况的注浆要求。
图纸与参数确认
客户提供钢花管规格、孔位图、缩尖要求及数量,我方技术员核对并给出加工建议。
母管下料与检验
选用Q235B或Q355B直缝焊管/无缝管,按定尺长度切割,检查壁厚、椭圆度及表面缺陷。
钻孔与端部加工
数控钻床按布孔图钻孔,随后进行缩尖或锥头焊接、管端套丝/连接套焊接。
清孔与防锈处理
清除孔内铁屑及管壁毛刺,按需涂刷防锈漆或进行热镀锌处理,提高钢花管耐久性。
打包与发货
按项目分批打包,标注规格与数量,附出厂检验单。四川及西南地区可安排专车配送至工地。
钢花管成品与加工现场
以下为本站钢花管加工车间实拍,涵盖管壁钻孔、缩尖成型及成品堆放环节。
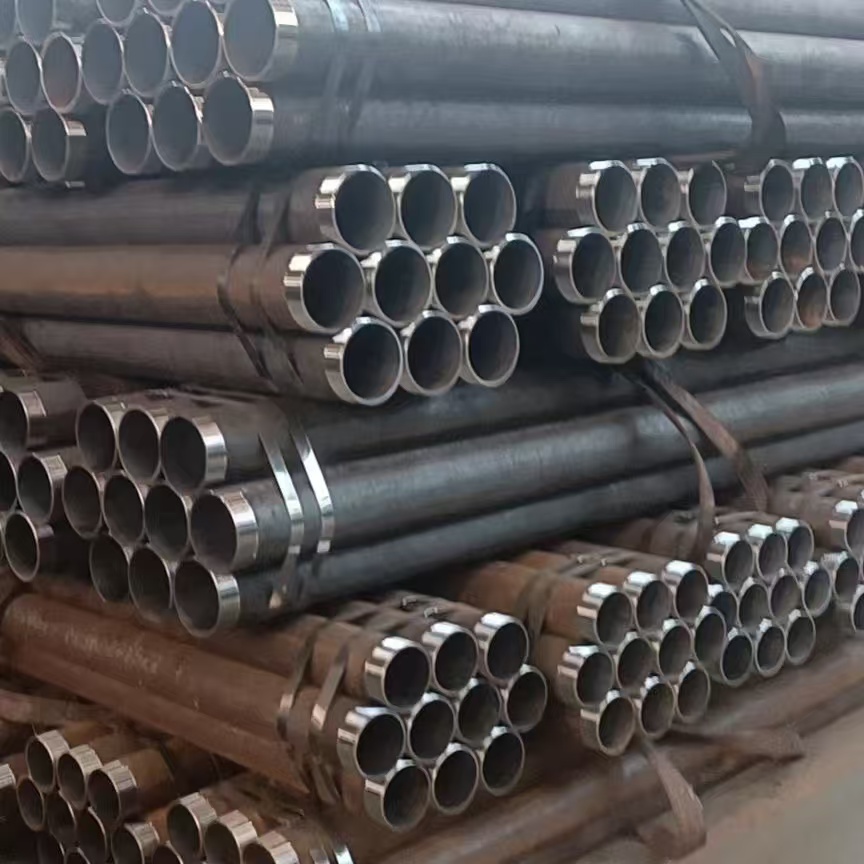
管壁钻孔与缩尖
数控钻孔配合缩尖工序,孔位均匀、锥头同心,适用于跟管钻进与直接打入。
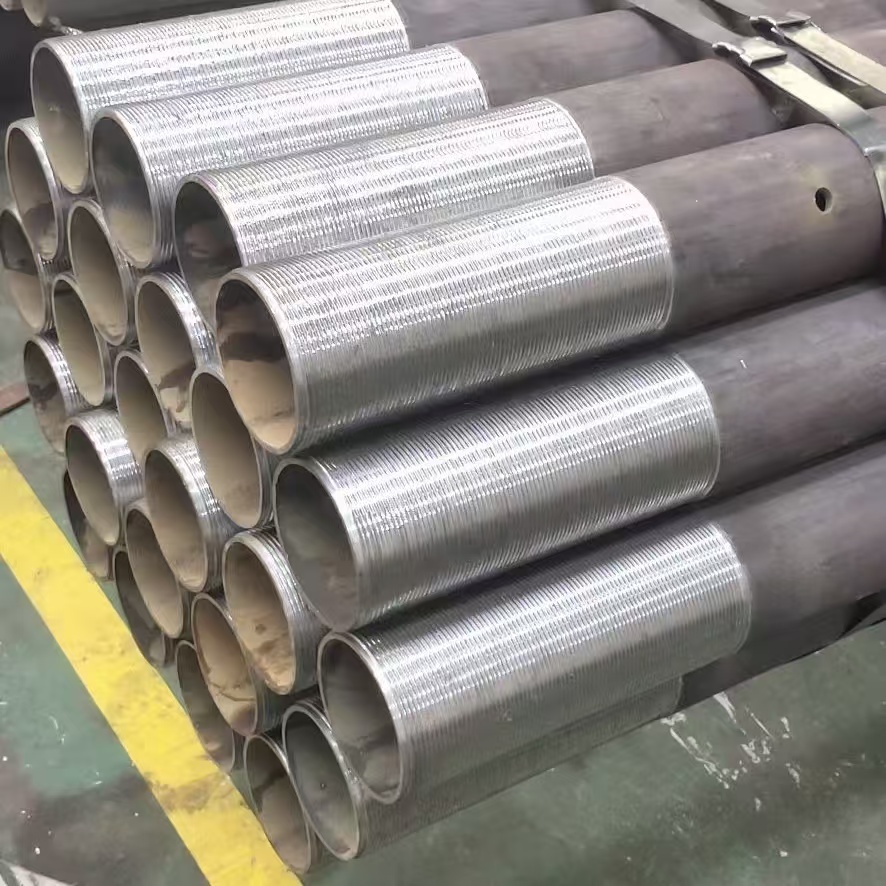
成品钢花管堆放
加工完成的钢花管按规格分类码放,管端套丝及注浆孔清晰可见,等待发往项目现场。
钢花管典型使用工况
钢花管在岩土加固与地下工程中应用广泛,以下为本站产品常见的使用场景。
隧道超前管棚支护
在隧道洞口或软弱围岩段,钢花管作为管棚管打入地层并注浆,形成拱形加固圈,防止掌子面坍塌。
边坡锚固与排水
钢花管兼作注浆锚管与排水管,通过管壁孔眼向坡体注浆加固,同时排出地下水,提高边坡稳定性。
基坑与地基注浆加固
在基坑周边或软弱地基中打入钢花管,进行压力注浆,填充空隙、固结土体,减小沉降与变形。
钢花管加工与选型答疑
钢花管孔径和孔距一般怎么确定?
孔径通常为φ5–φ12mm,孔距150–300mm。具体需根据地层渗透性、注浆压力及浆液类型确定,我方可按设计图纸加工,也可提供常用布孔方案供参考。
R780跟管套管和钢花管如何配套?
R780跟管套管常用于跟管钻进工艺,钢花管作为内管或后续注浆管使用。加工时需保证钢花管外径与R780套管内径匹配,并预留注浆通道。本站可提供配套缩尖和连接套加工。
钢花管需要做防腐处理吗?
一般临时支护用钢花管可做简单防锈处理;永久工程或腐蚀性较强的地层建议热镀锌或涂刷环氧涂层。加工前请说明使用年限与环境条件。
最小起订量和交货周期是多少?
钢花管加工支持小批量定制,具体起订量根据规格与加工复杂程度确定。常规规格库存母管充足时,3–5天可交货;大批量或特殊孔位需另行排产。
四川成都钢花管加工 · 注浆管棚管定制厂家
本站位于四川成都,专注钢花管加工、注浆管棚管、R780跟管套管及锚索套管生产。钢花管加工的核心在于管壁注浆孔的精确开设与端部处理。我们采用数控钻床进行梅花孔或矩形孔加工,孔位偏差控制在±1mm以内,确保注浆扩散均匀。缩尖工序可选用热缩或焊接锥头,锥头角度根据打入方式调整,减少跟管钻进时的端部阻力。连接方式支持管端车丝、焊接连接套或外接R780跟管套管,满足隧道管棚、边坡锚固、基坑注浆等不同工艺需求。
除标准钢花管外,还可按项目要求加工带止浆塞的注浆管棚管、锚索套管及配套接头。所有成品出厂前经过孔径通规检查、缩尖同心度检测及外观检验,确保现场安装顺利。四川、重庆、云南、贵州等西南地区项目可提供批量加工与物流配送服务。
最新文章
- 2024四川R780跟管厂家选择数据报告:五组硬指标揭示采购决策关键点2026-11-20 16:01
- 2024年四川R780跟管丝扣连接方式数据报告:接箍式占比超六成,焊接式缺陷率偏高2026-11-19 16:18